-
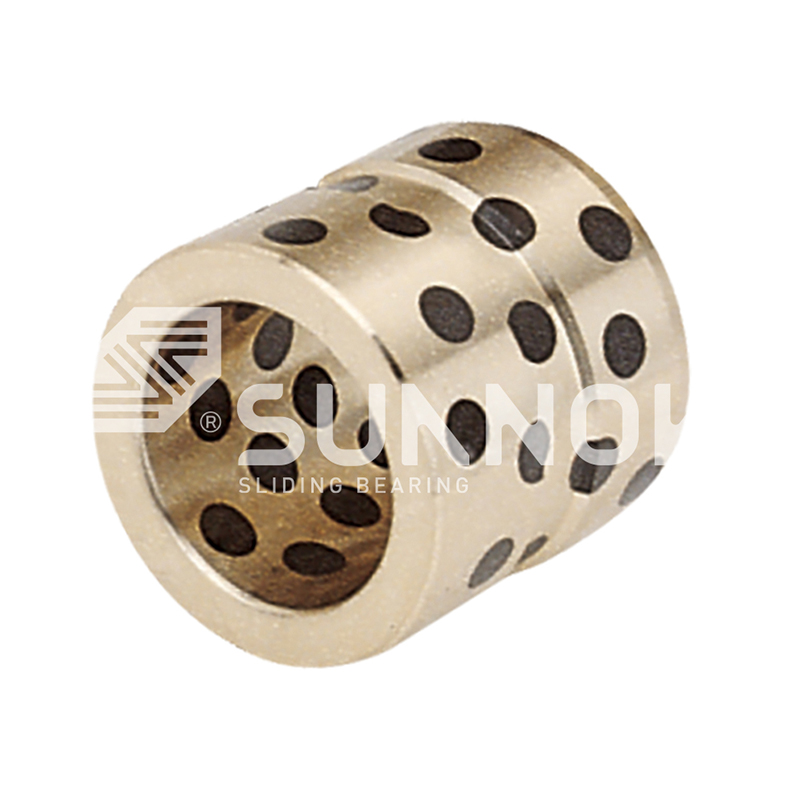 JDB pevné mlužujúce ložisko High Temperature Brass JGB Oilless Ejector Guide Bearings
-
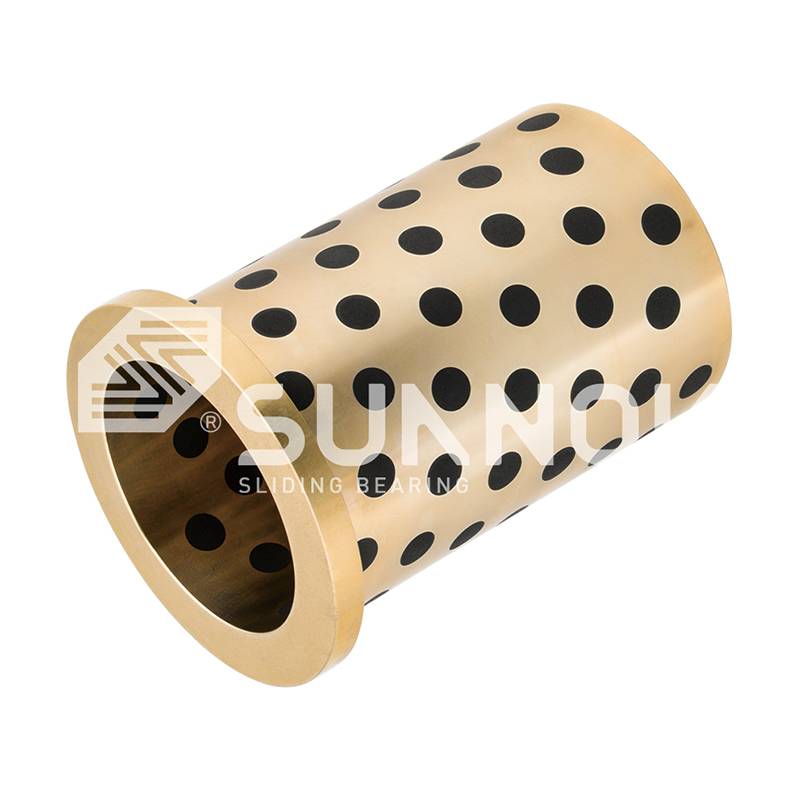 JDB pevné mlužujúce ložisko Jednoprírubové samomazacie bronzové puzdro Grafitové ložisko s klzným puzdrom JEFW
-
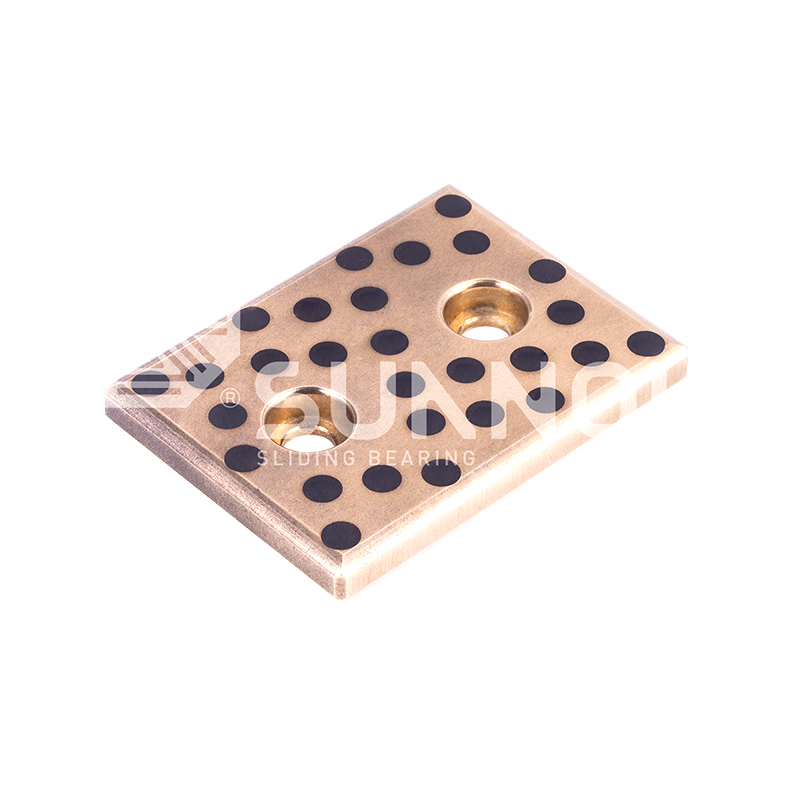 JDB pevné mlužujúce ložisko Obdĺžniková vložená grafitová bronzová oterová podložka, bezúdržbová bronzová vodiaca doska pre formu JTWP
-
 Bimetalické ložisko na zadržanie oleja 200#B Bimetalové puzdro zo zliatiny medi, oceľovo-medené puzdro s klzným ložiskom
-

-
 Ložisko SF-1 Oilless SF-1SP Strip štandardná veľkosť metrickej veľkosti samo-mlukujúci kompozitný posúvač
-
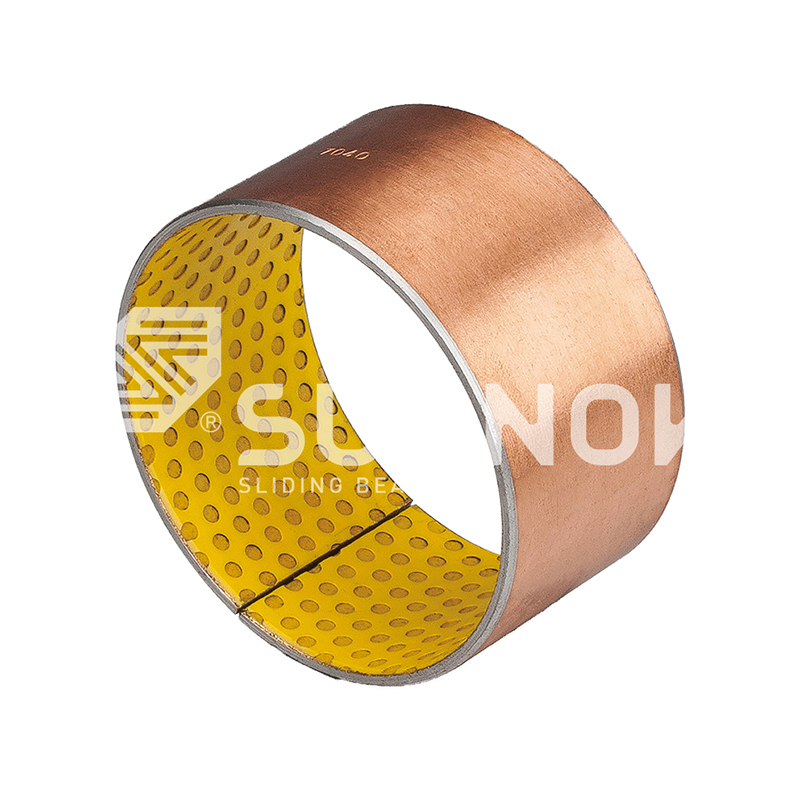 SF-2 hraničné mazanie ložiska SF-2Y hraničné ložisko-suché mazivo s nízkym trením pre priemyselné stroje
-
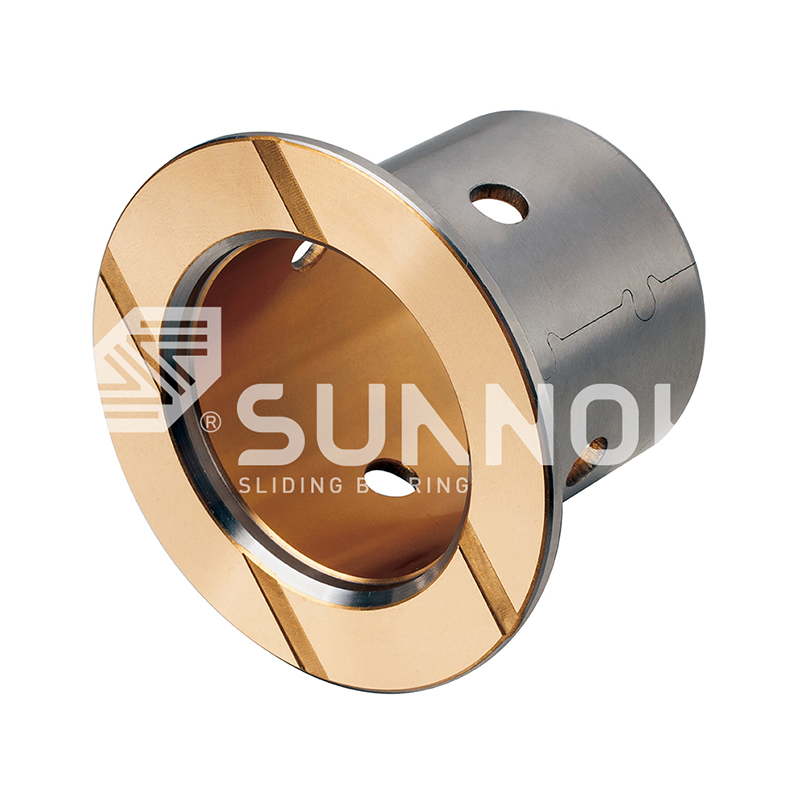 JF-800 BI-kovové ložisko JF-800F štandardné metrické príruba


Ako vybrať samomazné ložiská pre lisovacie a vstrekovacie stroje
Priemyselné správy-Vstrekovacia forma cyklujúca rýchlosťou 25 výstrelov za minútu pohybuje svojimi vyhadzovacími kolíkmi cez ich vodiace puzdrá viac ako tisíckrát za hodinu. Na 550-tonovom lise tieto puzdrá prenášajú miestne povrchové tlaky medzi 15 a 30 MPa, bežia pri teplotách formy od 60 do 120 °C a po montáži nikdy nedostanú mazivo. Výber samomazných ložísk pre stroje na formovanie a vstrekovanie začína akceptovaním, že puzdro musí dodávať svoje vlastné mazanie počas životnosti nástroja.
Samomazné ložisko je klzné ložisko s tuhým mazivom, zvyčajne grafitom, PTFE alebo kovovým sulfidom, zapustené v matrici zo zliatiny medi alebo ocele a navrhnuté tak, aby bežalo bez vonkajšieho oleja alebo maziva počas celej svojej životnosti.
Proces výberu je päťbránový kontrolný zoznam: zaťaženie a hodnota PV, teplota, hriadeľ a normy tolerancie, typ pohybu a praktickosť montáže. Väčšina zlyhaní formy má za následok vynechaný parameter, zvyčajne zaťaženie.
Najprv porovnajte zaťaženie a hodnotu PV
Prvou bránou výberu je nosnosť a hodnota PV, pretože vodiace puzdro, ktoré nedokáže prežiť miestny povrchový tlak, zlyhá bez ohľadu na to, ako dobre je skonštruovaný zvyšok formy.
PV hodnotenie je tlak v MPa vynásobený rýchlosťou posuvu v metroch za sekundu. Polohy vedenia formy prebiehajú pomaly, zvyčajne 0,05 až 0,3 m/s, takže pri výpočte dominuje tlak. Lokálny povrchový tlak na vyhadzovacie kolíky vo vysoko naplnených častiach môže dosiahnuť 20 až 50 MPa, čo je ďaleko za hranicou jednoduchého polymérového puzdra. Odlievaná zliatina medi s grafitovými zátkami zvláda túto kombináciu, pretože bronzová matrica nesie zaťaženie, zatiaľ čo grafit poskytuje nepretržité mazanie.
Porovnajte typické limity statického zaťaženia štyroch hlavných skupín ložísk používaných vo formách:
Typická statická nosnosť podľa série
JDB liaty bronz 250 MPa
JF bimetalické 200 MPa
SF1 PTFE bronz 140 MPa
FB090 zabalené 120 MPa
Hodnoty sú typické statické únosnosti pre štandardné triedy; overte podľa správy o skúške materiálu pre vami vybranú zliatinu.
Liaty bronz je predvolená hodnota pre polohy vyhadzovača a vedenia. The mechanizmus prenosového filmu pevných mazacích ložísk JDB vysvetľuje, prečo táto skupina funguje tak dobre v pomalých aplikáciách vysokotlakových foriem.
250 MPa statická únosnosť, JDB liaty bronz
2,5 MPa m/s PV limit pre chod nasucho
300 °C maximálna prevádzková teplota
Potvrďte teplotu a chemickú expozíciu
Druhou bránou je teplota, pretože tuhé mazivo a ložisková matrica majú definované teplotné limity, ktoré rozhodujú o tom, ktorý rad je bezpečný.
Voľba živice nastavuje teplotu formy:
- Komoditné živice: teploty formy 40 až 80 °C.
- Technické plasty: teploty formy 80 až 120 °C.
- Oblasti horúceho vtoku a ventilu: sedlá ložísk pri 150 až 200 °C.
Ložisko SF1 na báze PTFE zostáva v rámci svojho menovitého výkonu až do približne 250 °C nepretržite, zatiaľ čo druhy bronzu s vloženým grafitom si udržiavajú svoj mazací film pri teplote 300 °C alebo vyššej.
Pri teplotách vyšších ako 200 °C vydrží bronz vložený do grafitu dlhšie ako ložiská na báze PTFE, pretože grafit pri teplotách pod 450 °C výrazne neoxiduje, zatiaľ čo PTFE začína strácať nosnosť pri 260 °C.
Dôležitá je aj chemická expozícia. Vo formovacích bunkách, kde operátori utierajú vodiace stĺpiky rozpúšťadlom alebo kde je súčasťou plánu umývanie, objednajte nerezové alebo utesnené varianty, aby čistiace prostriedky nemohli spláchnuť tuhé mazivo z otvorených hrán.
Overte tvrdosť hriadeľa, povrchovú úpravu a normy tolerancie
Treťou bránou je tribologické párovanie, pretože ložisko je len také dobré ako hriadeľ, ktorý proti nemu beží, a rozmerová trieda musí zodpovedať štandardu formy používanej v dielni.
Tvrdosť hriadeľa pre vyhadzovacie čapy a vodiace stĺpiky by mala byť 45 až 55 HRC. Pod 40 HRC častice tvrdého grafitu vložené do bronzu pôsobia ako pilník na mäkkom drieku. Povrchová úprava by mala byť Ra 0,4 až 0,8 mikrónu. Hrubšie povrchové úpravy zoškrabú prenosovú fóliu; zrkadlové povrchy nedávajú filmu nič, s čím by sa spájalo. Pochrómované alebo nitridované ejektorové kolíky sú štandardným párom pre vodiace ložiská JDB v automobilových formách.
Pre automobilové náradie objednajte vodiace ložisko s rovnakou funkciou tvarového uloženia ako štandard NAAMS.
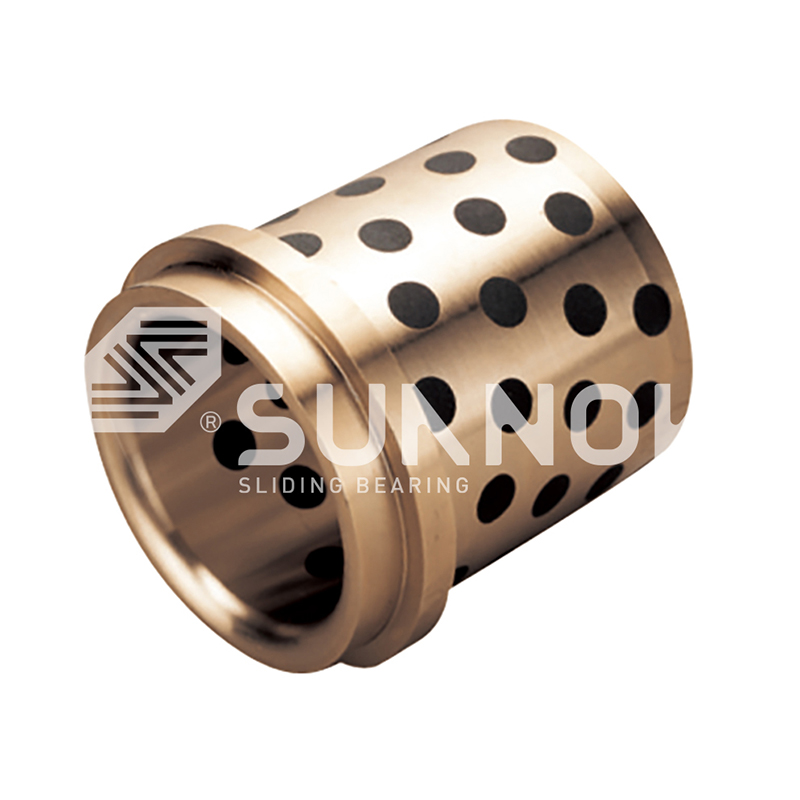 Bronzové puzdro s dvojitou prírubou a grafitom s tvarovým prispôsobením NAAMS Toto bronzové puzdro s dvojitou prírubou zodpovedá štandardom nástrojov NAAMS a poskytuje obojsmerné axiálne umiestnenie bez ďalšieho hardvéru. Jeho grafitové zátky umožňujú bezúdržbovú prevádzku pri veľkom zaťažení, čo z neho robí priamu náhradu za vodiace lišty v automobiloch. Zobraziť produkt →
Pre európske stroje použite profil DIN 9834 a verzie s metrickou prírubou (JFB650, JFBB) montáž krytu cez otvor.
 Bezúdržbová mosadzná objímka podľa DIN 9834 s grafitovými vložkami Toto objímkové puzdro DIN 9834 ponúka pozitívne axiálne umiestnenie pre európske lisovacie nástroje. Mosadzné telo s grafitovými vložkami beží bez vonkajšieho mazania a objímka zjednodušuje inštaláciu – stačí si overiť dosadnutie puzdra H7 a limity lisovacej sily. Zobraziť produkt →
| pozícia | Tvrdosť hriadeľa | Povrchová úprava | Preferovaná séria |
| Vodiaci kolík vyhadzovača | 50 až 55 HRC | Ra 0,4 mikrónu | JEGB / JOSG |
| Vodiaci stĺpik | 45 až 50 HRC | Ra 0,6 mikrónu | GB61 / DIN 9834 |
| Posuvná doska proti opotrebovaniu | Minimálne 45 HRC | Ra 0,8 mikrónu | JESW / JPBW |
| Hydraulická vyhadzovacia tyč | 55 až 60 HRC | Ra 0,4 mikrónu | SF1D |
Pred opracovaním puzdra skontrolujte toleranciu vnútorného priemeru ložiska voči skutočnému priemeru čapu. Chyba rušenia 0,02 mm sa prejaví ako zaseknutý ejektor počas prvých 100 cyklov.
Keď si objednáte od Zhejiang Shuangnuo Bearing Technology Co., Ltd., správa o skúške materiálu potvrdzuje stupeň zliatiny a mechanické vlastnosti pre každú dávku.
Priraďte sériu k profilu pohybu
Štvrtá brána je pohybového typu, pretože zdvihy ejektorov, vodiace stĺpiky, klzné koľajnice a hydraulické ejektory vyvolávajú veľmi odlišné kombinácie tlaku a rýchlosti.
Vyhadzovacie mechanizmy sú polohy s najvyšším zaťažením a najnižšou rýchlosťou vo forme. Vodiace ložiská vyhadzovača JEGB a JEGBK používajú liaty bronz s grafitovými zátkami, ktoré sú opracované tak, aby zodpovedali zostave vyhadzovacej dosky.
 Bronzové puzdro so stredovou prírubou s plným grafitom pre formy a automatizáciu Toto puzdro so stredovou prírubou, navrhnuté pre ejektorové mechanizmy a automatizáciu, poskytuje jednobodovú axiálnu referenciu, zatiaľ čo grafitové vložky zvládajú vysoké statické zaťaženie a kĺzanie pri nízkej rýchlosti. Vyhovuje polohám, kde povrchový tlak presahuje 20 MPa bez oleja. Zobraziť produkt →
Liaty bronz s grafitovými zátkami (JDB)
Vyberte si vyhadzovacie čapy, vodiace stĺpiky a oterové dosky s rýchlosťou nižšou ako 0,3 m/s s povrchovým tlakom nad 20 MPa. Vysoké statické zaťaženie, vysoká teplotná tolerancia, nízke trenie po vytvorení grafitového prenosového filmu.
PTFE-bronz na oceli (SF1)
Vyberte si rýchlejšie a ľahšie polohy, ako sú tyče hydraulického vyhadzovača, hriadele zubových čerpadiel a posúvače s rýchlosťou nad 0,3 m/s. Nižšie trenie a tichší chod, ale skontrolujte hranicu trvalej teploty 250 °C.
Základné pravidlo: pod 0,3 m/s s tlakom nad 20 MPa je územie JDB; nad 0,3 m/s s ľahkým zaťažením je územie SF1; ťažké oscilačné hydraulické sily vyžadujú sériu JF s bimetalovou oceľou.
Potvrďte podrobnosti o obrábaní, montáži a údržbe
Piata brána je praktická: potvrďte, že puzdro možno opracovať na kryt, nainštalovať bez poškodenia okraja a skontrolovať počas plánovanej údržby formy.
Odliate bronzové triedy sa dobre opracujú, čo znamená, že po zvarení alebo oprave samotného krytu môžete dokončiť vŕtanie s presnou toleranciou krytu. Tento pracovný postup vytvára opakovateľné rozhodnutie o výbere pre akúkoľvek formu alebo formovací stroj:
- Definujte pracovný cyklus: zdvihy za minútu, dĺžku zdvihu a prevádzkové hodiny za rok.
- Vypočítajte maximálny povrchový tlak a rýchlosť posuvu na sedle ložiska.
- Zaznamenajte najteplejšiu trvalú teplotu v mieste ložiska, nie teplotu povrchu formy.
- Zadajte tvrdosť hriadeľa, povrchovú úpravu a štandard tolerancie: metrický, NAAMS alebo DIN.
- Vyberte sériu a geometriu ložísk: valcové, prírubové, oporná podložka alebo opotrebiteľná doska.
- Pred výrobou si potvrďte prídavky na obrábanie a vyžiadajte si protokoly o skúške materiálu.
Tieto ložiská sú svojou konštrukciou bezúdržbové, ale protiľahlý hriadeľ nie. Pri každom plánovanom intervale údržby skontrolujte hriadeľ, či nie je poškriabaný alebo zhrdzavený, utrite abrazívny prach a vymeňte puzdro, keď vôľa dosiahne pôvodný limit opotrebovania. Premazávanie vloženého grafitového ložiska mazivom je zvyčajne chybou, pretože mazivo priťahuje plesňový prach, mení režim trenia a zabraňuje tvorbe grafitového prenosového filmu. Na požiadanie sú k dispozícii skúšobné protokoly tretích strán týkajúce sa zloženia materiálu a mechanických vlastností.
Často kladené otázky
Ktoré samomazacie ložisko je najlepšie pre vodiace čapy vyhadzovača?
Vodiace ložiská ejektorov z liateho bronzu JDB, ako sú JEGB, JEGBK a JOSG, sú štandardnou voľbou, pretože čapy ejektora sú pomalé, vysokotlakové a horúce. Grafitové zátky poskytujú súvislý prenosový film, zatiaľ čo bronzová matrica nesie zaťaženie.
Akú tvrdosť hriadeľa vyžaduje samomazné ložisko?
Špecifikujte 45 až 55 HRC s povrchovou úpravou Ra 0,4 až 0,8 mikrónu. Mäkšie hriadele sú rezané tvrdými grafitovými časticami a drsné povrchy zabraňujú prilepeniu prenosového filmu.
Môžu tieto ložiská bežať úplne nasucho?
áno. Vložené tuhé mazivo je mazací systém. Ložisko vytvára prenosový film na hriadeli počas prvých hodín chodu a potom je normálna prevádzka nasucho. Nepridávajte mazivo, pokiaľ dodávateľ nešpecifikuje verziu s hybridným mazaním.
Ako dlho vydrží samomazacie vodiace ložisko?
Pri 20 MPa a 0,1 m/s vodiace puzdro JDB zvyčajne prekračuje 10 000 prevádzkových hodín, kým vôľa prekročí toleranciu. Udržujte tlak krát rýchlosť pod 2,5 MPa m/s a monitorujte vôľu hriadeľa pri plánovanej údržbe.
Pre úplný prehľad rodín JDB, SF1, JF a FB090 porovnajte katalóg samomazných ložísk .
Kontaktujte nás //
Máte otázky? Spojte sa!
Zhejiang Shuangnuo Technology Co., Ltd. Špecializuje sa na výrobu rôznych samonblikácia výrobky zliatiny zliatiny meďnatého
Rýchle odkazy
Súvisiace výrobky
Kontakt
- Pridať: Č.
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E -mail:
© 2024 Zhejiang Shuangnuo Technology Co., Ltd.
Vlastné ložiská zliatiny meďnatého
