-
 JDB pevné mlužujúce ložisko Metrické bezolejové samomazné bronzové ložisko s okrúhlou prírubou JFB650
-
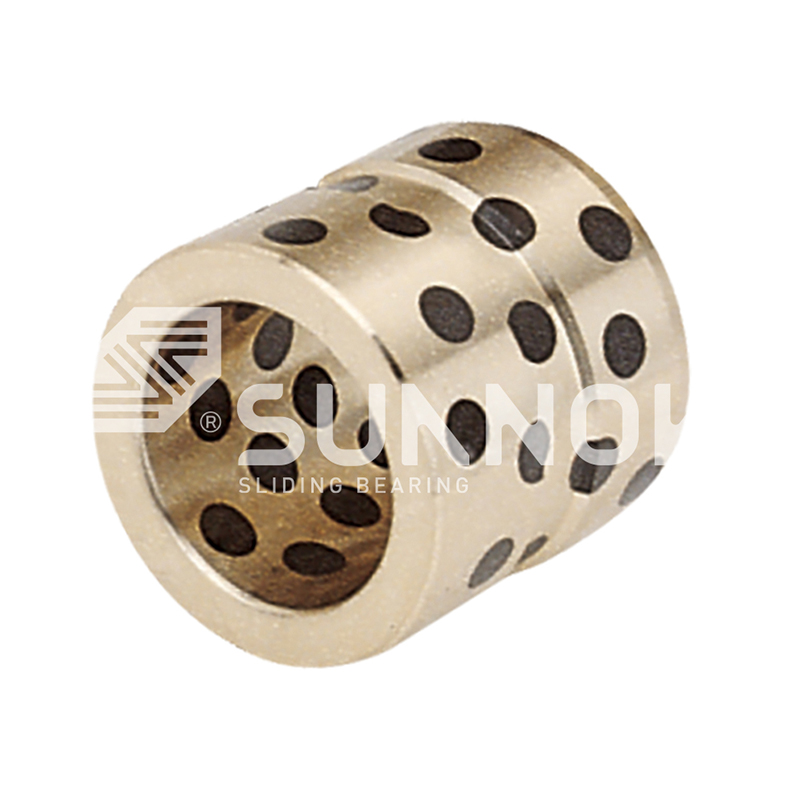 JDB pevné mlužujúce ložisko High Temperature Brass JGB Oilless Ejector Guide Bearings
-
 JDB pevné mlužujúce ložisko Bezúdržbový s mosadzným golierom Din9834 bezolejovým vodiacim puzdrom
-
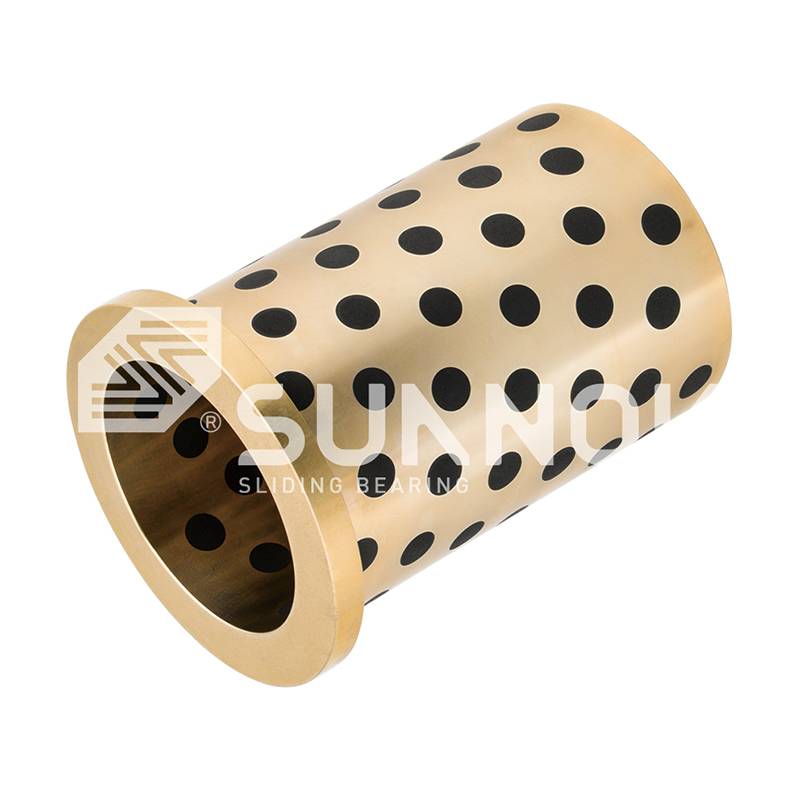 JDB pevné mlužujúce ložisko Jednoprírubové samomazacie bronzové puzdro Grafitové ložisko s klzným puzdrom JEFW
-

-

-
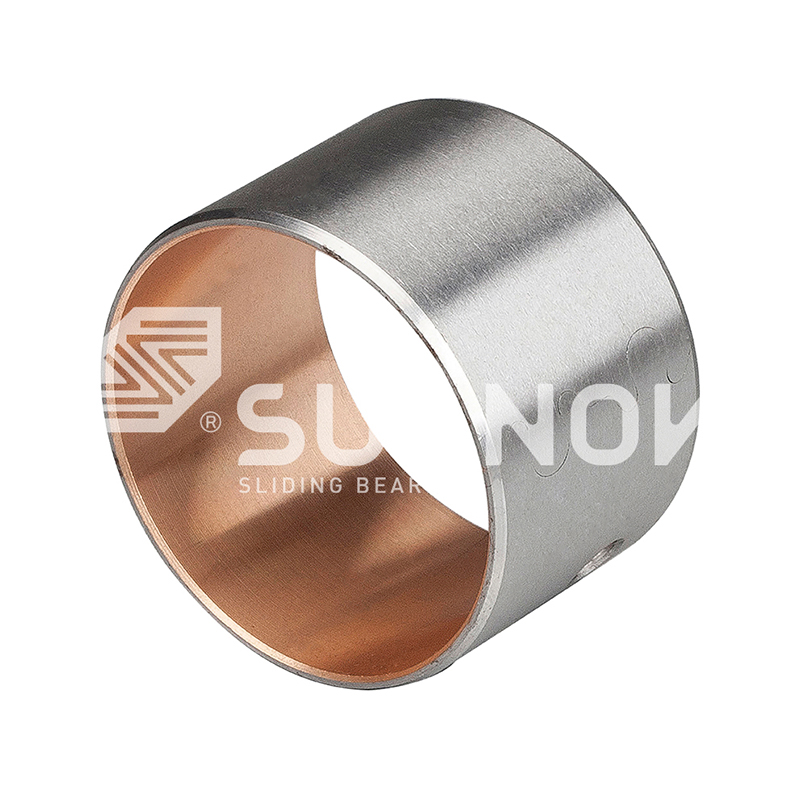 JF-800 BI-kovové ložisko JF-700 BI-Metal LEATION SLOŽKY SLEDOVANIE PRÍRUJOVÉHO PUSHINGS
-
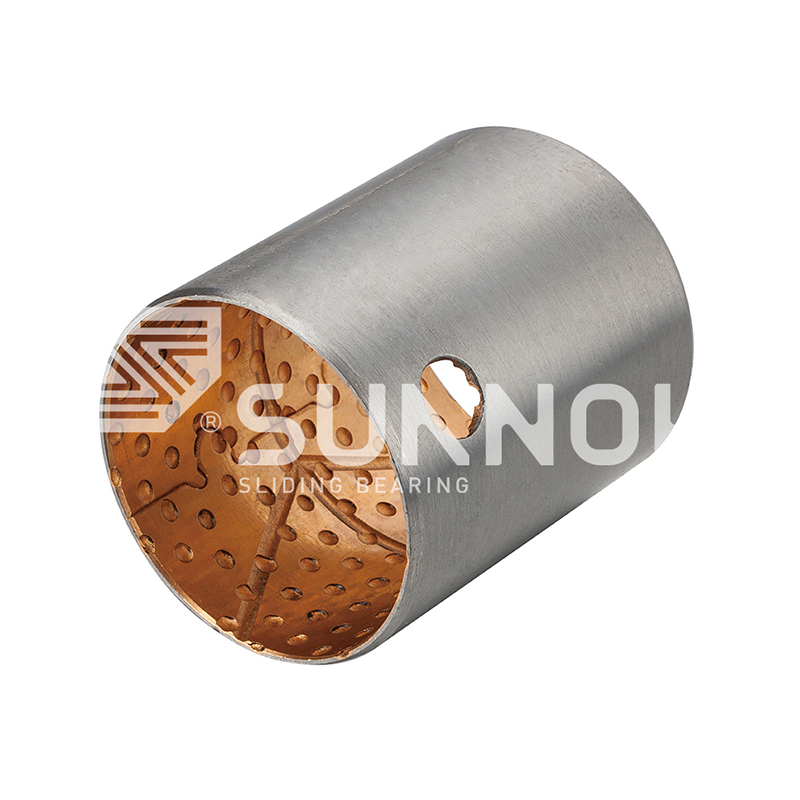 JF-800 BI-kovové ložisko JF-750 Self-Lubrikujúci olovo Free Bi-Metal Lose pre vysoké motory s nízkym trením


Výroba samomazných bronzových puzdier: Vysvetlenie odlievania, spekania a vkladania
Priemyselné správy-Inžinier vytiahne chybné puzdro z lisovacieho spoja: vŕtanie je ryhované, vonkajší plášť vykazuje stopy oderu a mazacia linka nebola nikdy špecifikovaná. Výmena musí prežiť bez oleja, čo zvyčajne znamená samomazné bronzové puzdro. O jeho výkone sa však rozhoduje skôr, ako sa dostane na montážnu linku — v zlievarni a spekacej peci.
Štyri výrobné postupy pokrývajú takmer každé samomazacie bronzové puzdro na trhu: odstredivé liatie, plynulé liatie, liatie do kovových foriem a spekanie prášku. Každý z nich vytvára inú štruktúru materiálu a táto štruktúra určuje nosnosť, správanie pri opotrebovaní, rozmerovú stabilitu a cenu.
Prečo výrobný proces rozhoduje o výkone puzdra
Objímka nie je len bronzová trubica s otvormi. Výrobný proces určuje jeho zrnitosť, pórovitosť a väzbu medzi matricou a tuhým mazivom. Liaty bronz je hustý a pevný, s hrubými zrnami, ktoré odolávajú nárazovému zaťaženiu; vyžaduje opracované vrecká na mazacie zátky. Spekaný bronz na oceľovej zadnej strane začína ako prášok, takže má riadenú pórovitosť, ktorá dokáže udržať olej alebo tuhé mazivo v samotnej vrstve. Obalené bronzové puzdrá začínajú ako pásik, vďaka čomu sú tenké, ľahké a ekonomické, no obmedzuje ich nosnosť.
Stručne povedané, proces je špecifikácia. Najprv definujte zaťaženie, rýchlosť, tvrdosť hriadeľa a dostupný priestor; potom vyberte proces, ktorý sa zhoduje.
Procesy odlievania bronzových puzdier
Pre vysokovýkonné puzdrá a puzdrá s veľkým priemerom je osvedčenou cestou odlievanie. Pri výrobe sa používajú tri metódy a každá má svoj vlastný metalurgický podpis.
Odstredivé liatie
Roztavený bronz sa naleje do rotačnej oceľovej formy. Odstredivá sila tlačí kov smerom von, zhutňuje vonkajší povrch a zároveň tlačí oxidy a ľahšie inklúzie smerom k otvoru, kde sú odstránené počas obrábania. Výsledná vonkajšia vrstva je hustá, jemnozrnná a odolná voči únave, vďaka čomu je odstredivé liatie preferovaným procesom pre hrubostenné puzdrá vystavené rázovému zaťaženiu a vysokým hodnotám PV. Toto je cesta, ktorú používame pri produktoch ako napr Samomazné puzdrá JDB600 z bronzu , kde bronzová matrica nesie konštrukčné zaťaženie a opracované vrecká držia mazivo.
 Veľkoobchodní dodávatelia ložísk JDB-600 so samomazným bronzovým vodiacim puzdrom, Zhejiang Shuangnuo Bearing Technology Co., Ltd. Je Čína JDB-600 odlievaná samomazná bronzová vodiaca puzdro ložiska Dodávatelia, spoločnosť, W... Zobraziť produkt →
Kontinuálne odlievanie
Pri kontinuálnom odlievaní sa bronz taví a ťahá cez vodou chladenú grafitovú formu. Tuhnutie je rýchle a kontrolované, čo dáva tyčinke rovnomerné jemné zrno s veľmi nízkou pórovitosťou. Kontinuálne liate náboje sú štandardným východiskovým bodom pre puzdrá vyrobené z tyčového materiálu, pretože defekty, ako sú zmršťovacie dutiny a segregácia, sú zriedkavé. Keď výrobná séria vyžaduje konzistentnú chémiu a mechanické vlastnosti počas dlhej dĺžky, kontinuálne liatie je bezpečnejšou voľbou.
Odlievanie kovovej formy
Pre jednoduchšie geometrie a cenovo citlivé šarže možno bronz naliať priamo do trvalých oceľových alebo liatinových foriem. Nástroje sú lacné a kvalita povrchu je prijateľná, ale štruktúra zŕn je menej rovnomerná ako odstredivé alebo kontinuálne liatie a odolnosť proti únave je nižšia. Odlievanie kovovej formy je najvhodnejšie pre štandardné puzdrá s požiadavkami na mierne zaťaženie.
Bez ohľadu na cestu odlievania, polotovar stále potrebuje opracovanie, aby dosiahol svoju konečnú geometriu. Sústruženie, vŕtanie a vystružovanie privádza dieru do špecifikovanej triedy tolerancie – zvyčajne H7 pre bežnú montáž – a obrobená povrchová úprava riadi, ako rýchlo sa na hriadeli vytvorí film tuhého maziva. Ak sa chcete bližšie pozrieť na praktické detaily, načrtli sme ako sa vyrábajú odlievacie bronzové puzdrá v reálnom zlievarenskom prostredí .
Vloženie tuhého maziva do bronzovej matrice
Po odliatí a opracovaní bronzového polotovaru sa dosadacia plocha vyvŕta alebo vyfrézuje s definovaným vzorom vreciek. Tieto vrecká sa potom naplnia zátkami s pevným mazivom – zvyčajne grafitom zmiešaným s kovovými práškami a v niektorých stupňoch so sulfidom molybdénovým. Vzor zátky nie je dekoratívny: hĺbka, priemer a rozstup sú vypočítané z PV limitu ložiska a pracovného cyklu. Typické pokrytie plochy maziva je 20 % až 35 % klznej plochy.
Počas zábehu prenášajú zátky tenký film na hriadeľ. Tento film, nie samotný bronzový povrch, nesie klzný kontakt. To je dôvod, prečo samomazacie puzdrá fungujú dobre pri nízkych rýchlostiach a prerušovanom pohybe, kde je ťažké udržiavať olejové filmy. Pre vytvorenie filmu sú kritické dve podmienky: driek by mal byť vytvrdený nad približne 45 HRC a jeho povrchová úprava by mala byť udržiavaná na Ra 0,4 až 0,8 mikrónu. Mäkký alebo drsný hriadeľ obrúsi zátky skôr, ako sa prenosový film stabilizuje.
Umiestnenie zátky sleduje oblasti zaťaženia ložiska. Napríklad do prírubového puzdra sú zasunuté zátky v otvore aj na čele príruby, pretože prítlačná plocha vytvára svoje vlastné klzné rozhranie. V aplikáciách foriem a automatizácie, napr. Pevné mazacie puzdrá JDB650 použite tento princíp zapustenia na zabezpečenie bezúdržbového vedenia v polohách vyhadzovača a vedenia.
 Veľkoobchodný predaj bezolejových ložísk JDB650 so samomazným mosadzným puzdrom, Comp Zhejiang Shuangnuo Bearing Technology Co., Ltd. Je Čína Dodávatelia bezolejových ložísk so samomazným mosadzným puzdrom JDB650, spoločnosť, my Wh... Zobraziť produkt →
Spekanie: bimetalové puzdrá s oceľovým podkladom
Nie každé samomazacie puzdro začína ako liaty polotovar. Prášková metalurgia vytvára súčiastku inak: oceľový podklad s poréznou bronzovou vrstvou na ňom spekanou.
Postup výroby je jednoduchý. Oceľový pás je vyčistený, potiahnutý vrstvou prášku zliatiny medi a vedený cez pec pri teplote spekania v kontrolovanej atmosfére. Častice prášku sa spájajú navzájom a s oceľou a vytvárajú kontrolovanú pórovitosť. Po spekaní sa pás valcuje na konečnú hrúbku a póry sa napúšťajú olejom alebo zaťažujú tuhým mazivom. Výsledkom je puzdro, ktoré spája štrukturálnu pevnosť oceľového plášťa s trecím správaním bronzovej klznej vrstvy.
Oceľové puzdrá sú oveľa tenšie ako liate konštrukcie a spoliehajú sa na zasahovanie do otvoru krytu. Sú štandardným riešením pre hydraulické čerpadlá, zubové čerpadlá, kompresory a automobilové komponenty s obmedzeným priestorom. The 200-B bimetalové ložisko zadržiavajúce olej je dobrým príkladom tejto konštrukcie s tuhým mazivom rozptýleným priamo v sintrovanej vrstve.
 Veľkoobchodné bimetalové ložisko 200#B na zadržiavanie oleja (oceľový podklad medený sintrový Wi Zhejiang Shuangnuo Bearing Technology Co., Ltd. je Čína 200#B bimetalické ložisko zadržiavajúce olej (oceľový podložný medený sintr s pevným L... Zobraziť produkt →
Kľúčovým rozdielom od liateho bronzu je pórovitosť. Spekaná vrstva pôsobí ako zásobník maziva; liaty bronz nemá užitočnú pórovitosť, takže mazivo musí byť dodávané zátkami. Kompromisom je, že spekané vrstvy sú tenké a menej odolné voči zaťaženiu hrán a kontaminácii ako pevná liata stena.
Obalené puzdrá: ľahšia alternatíva
Pre ľahké a stredné zaťaženie ponúkajú obalené puzdrá rýchlu a ekonomickú cestu. Bronzový pás s predlisovanými grafitovými zátkami sa zvinie do valcového tvaru a vytvaruje sa na hotový priemer. Hrúbka steny je malá, zvyčajne 1 až 2,5 mm, a puzdro závisí od otvoru puzdra pre podporu. Obalené puzdrá sa ľahko zatlačia a stoja menej ako liate alternatívy, ale nemôžu sa zhodovať s odlievanými konštrukciami v odolnosti proti nárazom alebo nosnosti. Najlepšie sa vyberú, keď hmotnosť, náklady a rýchlosť montáže prevažujú nad extrémnymi požiadavkami na prevádzku.
Kontrola kvality naprieč výrobnou linkou
To, čo oddeľuje spoľahlivé puzdro od predčasného zlyhania, je disciplína kontroly v každej fáze. V našej zlievarni sa každé teplo analyzuje spektrometrom v troch krokoch: pred nalievaním, počas odlievania a na hotovom odliatku. Táto sekvencia zachytí nekvalitný cínový bronz alebo mosadz skôr, ako sa stane ryhovaným hriadeľom v poli.
Kupujúci by mali požiadať o rovnaké dôkazy, aké by požadovali od akejkoľvek kritickej zložky: správy o chemickom zložení, hodnoty mechanických vlastností a záznamy o rozmeroch. Ak môže dodávateľ poskytnúť aj výsledky testov z nezávislého laboratória, tým lepšie. Pri neštandardných dieloch je kontrola rozmerov dôležitá ešte viac, pretože lícovanie sa navrhuje spolu s dielom. Praktickou stránkou tohto sa zaoberáme v našom sprievodcovi zákazkové bronzové puzdrá s neštandardnými rozmermi a toleranciami .
Porovnanie štyroch výrobných ciest
Nižšie uvedená tabuľka predstavuje porovnanie prvého prechodu. Použite ho na užší výber možností procesu predtým, ako sa porozprávate s výrobcom.
| Proces | Štruktúra materiálu | Typický tvar puzdra | Nosnosť | Najlepšie sa hodí |
|---|---|---|---|---|
| Odstredivé liatie | Hustý, jemnozrnný vonkajší obal | Hrubostenné cylindrické a prírubové puzdrá | Vysoká | Ťažké stroje, lisy, rázové zaťaženie |
| Kontinuálne odlievanie | Rovnomerné jemné zrno, veľmi nízka pórovitosť | Tyčový materiál opracovaný do vlastných rozmerov | Vysoká | Dlhá výroba, stála kvalita |
| Odlievanie kovovej formy | Primeraná hustota, menej rovnomerné zrno | Jednoduché štandardné geometrie | Stredne vysoké | Nákladovo citlivé štandardné diely |
| Spekaný bimetalický | Pórovitá bronzová vrstva spojená s oceľou | Tenkostenné puzdro a prírubové puzdrá | Stredne vysoké | Hydraulika, zubové čerpadlá, automobilový priemysel |
| Obalený bronz | Valcovaný pás s lisovanými grafitovými zátkami | Tenkostenné formy objímky a príruby | Stredná | Ľahké až stredné zaťaženie, nízkonákladové zostavy |
Liate a spekané dezény tiež starnú inak. Spekané vrstvy sa hladko opotrebúvajú, ale sú tenké; liaty bronz vydrží dlhšie pri abrazívnych podmienkach a podmienkach vysokého zaťaženia hrany. Podrobné údaje o tomto kompromise sú dostupné v našom porovnaní životnosť puzdra zo sintrovaného verzus liateho bronzu .
Čo hľadať u výrobcu puzdier
Začnite od záveru: vyberte si výrobcu, ktorý kontroluje materiál od taveniny až po hotový vývrt. Továreň, ktorá roztaví svoj vlastný bronz, odleje ho a potom opracuje na tom istom mieste, môže skrátiť dodacie lehoty a eliminovať riziko nákupu polotovarov neznámej kvality z vonkajších zdrojov.
Integrovaný dodávateľ by vám mal byť schopný ukázať nasledovné:
- Vlastná schopnosť tavenia a odlievania, ideálne pokrývajúca odstredivé, kontinuálne procesy a procesy kovových foriem.
- CNC sústruženie, vyvrtávanie a frézovanie pre hotové rozmery a povrchovú úpravu.
- Spektrometrické overenie chémie pri každom háraní.
- Prístup k správam o nezávislých laboratórnych testoch zloženia a mechanických vlastností.
- Zdokumentované skúsenosti s neštandardnými veľkosťami, toleranciami a vlastnými vzormi zástrčiek.
Táto úroveň kontroly umožňuje, aby sa sériový diel s pevným mazivom JDB odlial zo špeciálnej zliatiny a opracoval s úzkymi toleranciami v rámci rovnakého výrobného týždňa. Je to tiež rozdiel medzi puzdrom, ktoré sa hodí pri príchode, a puzdrom, ktoré vyžaduje prepracovanie na vašej montážnej linke.
Skutočnú špecifikáciu samomazného bronzového puzdra určuje jeho výrobný proces. Najprv definujte zaťaženie, rýchlosť, tvrdosť hriadeľa a dostupný priestor. Ďalej prispôsobte proces. Potom požiadajte dodávateľa o rovnaký dôkaz, aký by ste požadovali od akéhokoľvek kritického komponentu – chémie, mechaniky a rozmerov. Vďaka tejto sekvencii získate puzdro, ktoré prekoná životnosť stroja, ktorý chráni.
Kontaktujte nás //
Máte otázky? Spojte sa!
Zhejiang Shuangnuo Technology Co., Ltd. Špecializuje sa na výrobu rôznych samonblikácia výrobky zliatiny zliatiny meďnatého
Rýchle odkazy
Súvisiace výrobky
Kontakt
- Pridať: Č.
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E -mail:
© 2024 Zhejiang Shuangnuo Technology Co., Ltd.
Vlastné ložiská zliatiny meďnatého
